鋼構造の8つのポイント
I.鋼構造の特徴:
1。鋼構造の軽量
2。鉄骨構造の高度な信頼性
3。鋼の反振動と衝撃耐性
4.鋼構造の工業化の程度が高い
5。鋼構造は正確かつ迅速に組み立てることができます
6.構造を密閉しやすい
7。鋼構造は腐食しやすいです
8.鋼構造は耐火性ではありません
鋼で使用される鋼の数と性能
1。炭素構造鋼:Q195、Q215、Q235、Q255、Q275など
2。低合金高強度構造鋼
3.高品質の炭素構造鋼と合金構造鋼
4。特別な目的鋼
3。鋼構造の材料選択原理
鋼構造の原理の材料の選択は、構造、荷重特性、構造、ストレス状態、接続法、接続法、厚さの重要性に応じて、特定の条件下での脆性障害を保存することを保証することです。鋼と職場環境の要因が考慮されます。
鋼構造の設計の仕様GB {50017-2003)使用される4種類のスチールモデルを「適切な」モデルは、条件が許可するときの最初の選択であり、使用が使用されている限り、他のタイプの使用を禁止していません。仕様の要件を満たすための鋼の。
主な鋼構造の技術的内容:
(1)高層鋼構造技術。建物の高さと設計の要件に応じて、フレーム、フレームサポート、バレルボディ、および巨大なフレーム構造がそれぞれ採用されています。コンポーネントは、鋼、強度鉄筋コンクリート、または鋼管コンクリートに使用できます。スチールコンポーネントは光延性であり、溶接セクション鋼または巻き鋼で使用できます。これは、超高層ビルに適しています。硬化鉄筋コンクリートのメンバーは、大きな剛性と良好な耐火性の性能を持っています。中央と高地の建物や底部の構造に適しています。スチールチューブコンクリート構造はシンプルで、カラム構造にのみ使用されます。
(2)宇宙鋼構造技術。宇宙鋼の構造は、軽量、大きな剛性、美しい形状、速い建設速度を持っています。これは、中国で最大の構造タイプの鋼構造であり、スチールパイプはボールノード、多層可変断面のメッシュフレーム、メッシュシェルです。大きなスペースの剛性と低い鋼容量により、設計、建設、検査手順は完全なCADを提供できます。ネットフレームの構造に加えて、空間構造には大きなスパン懸濁液構造とケーブル膜構造があります。
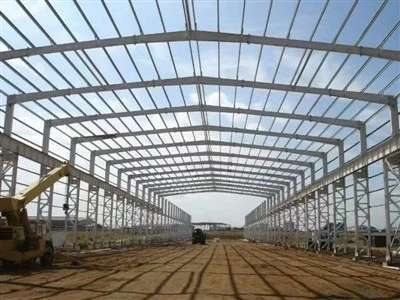
(3)光鋼構造技術。明るい色の鋼板を備えた壁と屋根のエンクロージャーの新しい構造形式が使用されています。5 mmを超える鋼板溶接または薄壁H-ビーム壁ビームを大きなセクションと屋根張りのプルライン、柔軟なサポートシステムで作った丸い鋼と、6 mから6 mまでのカラム距離の高強度ボルト接続9 m、最大30 m以上のスパン、高さ1ダースのメートル、4つのライトを設定できます。鋼量は20〜30kg/m2です。現在、標準化された設計プログラムと専門的な生産企業、高品質と迅速なインストール、軽量、投資の減少、建設シーズンの制限なしに、あらゆる種類の軽量産業ワークショップに適しています。
(4)鋼およびコンクリートの複合構造技術。鋼または鋼の管理およびコンクリートコンポーネントの桁とカラムベアリング構造は、鋼の混合構造であり、近年、アプリケーションの範囲が拡大されています。アウトソーシングコンクリート構造、良好な火、耐食性を使用する場合、鋼とコンクリートの複合構造の利点、全体的な強度、良好な剛性、良好な地震性能の両方があります。複合構造成分は、一般に鋼の15〜20%削減できます。複合ビルディングおよびスチールチューブコンクリートのメンバーには、短いサポートまたはサポートされていないモジュール、便利な建設、迅速な開発の利点があります。フレームの桁、柱、床、工業用建設コラム、床式の床カバーに適用されます。
(5)高強度ボルト接続と溶接技術。高強度ボルトは、ボルト、ナット、ガスケットで構成される応力を供給するために摩擦力を通過します。高強度ボルト接続構造のシンプル、柔軟性、高いベアリング能力、良好な疲労抵抗とセルフロック、高いセキュリティなどの解体。プロジェクトは、溶接のリベットと一部に取って代わり、鋼構造の生産と設置の主な接続になりました。ワークショップで作られたスチールコンポーネントは、自動マルチワイヤーアーク溶接ではんだ付けする必要があり、溶接技術にはボックスコラムを使用する必要があります。サイトの構築において、半自動溶接技術とガスシールドフラックスコアドワイヤと自己保護されたフラックスコアリング技術を採用する必要があります。
(6)鋼構造保護技術。鋼構造の保護には、火災予防、抗腐食、錆の予防が含まれます。一般に、火燃焼剤コーティングの治療に使用されますが、腐食性ガスを備えた建物内の防腐剤として扱う必要があります。TNシリーズ、MC -10など、MC -10}防火コーティングなど、多くの種類の家庭用防火コーティングがあります。コーティング。適切なコーティングとコーティングの厚さは、鋼構造の種類、耐火性レベル、環境要件に従って選択する必要があります。
5。鋼構造の目的と測定:
鉄骨構造エンジニアリングには、幅広い範囲と技術的な困難が含まれます。これは、プロモーションとアプリケーションにおける国内および業界の基準の規範に準拠する必要があります。建設の管理部門は、鉄鋼構造エンジニアリングの専門段階の建設に注意を払い、質の高い検査チームのトレーニングを組織し、時間の際に新しい技術の作業慣行と応用を要約するものとします。大学、設計部門、建設企業は、鉄骨構造エンジニアのトレーニングを加速し、成熟した鋼構造CADを促進する必要があります。学術社会は、鉄骨構造技術の開発、大規模な国内および国際的な学術交換およびトレーニング活動の開発を調整し、近い将来、鉄骨構造の設計、生産、および建設の設置技術を積極的に設定する必要があります。
鋼構造の接続方法
鋼構造の接続方法には、溶接ジョイント、ボルト接続、リベット接続の3種類があります。
(1)溶接関節
溶接関節は、電極と溶接部を局所的に溶かすためにアークによって生成された熱であり、溶接ジョイントが1になります。
利点:コンポーネントセクションを弱めたり、鋼を節約したり、シンプルにしたり、便利にしたり、接続の剛性を大きくしたり、シーリングパフォーマンスは良好であり、特定の条件下では自動操作を採用しやすく、生産効率は高くなります。
短所:高温による溶接近くの鋼の熱影響ゾーンは、一部の部分では脆くなる可能性があります。溶接プロセス中に、鋼は高温と冷却の不均一な分布にさらされ、溶接が残留応力と構造の残留変形をもたらし、構造のベアリング能力、剛性、性能に特定の影響を与えます。溶接構造の剛性が大きいため、特に低温では、局所的な亀裂を簡単に拡張できます。溶接関節の可塑性と靭性は不十分であり、溶接時に欠陥を生成することができ、疲労強度を低下させる可能性があります。
ボルト接続
ボルトでボルトで接続されているのは、ボルトで固定されたファスナーで、ジョイントを1つに接続します。ボルト接続は、2つのタイプを接続するために、通常のボルトで高強度ボルトに分割されます。
利点:建設プロセスはシンプルで簡単にインストールでき、特にサイトのインストールと接続に適しています。また、分解するのも簡単です。構造と一時的な接続の組み立てと解体に適しています。
短所:穴を開けてプレート内の穴を組み立て、製造作業負荷を増やし、製造の精度要件が高い必要があります。ボルト穴もセクションセクションを弱め、しばしば互いに接続されているか、二次ボード(または角度鋼)を追加します。したがって、構造はより複雑で、よりコスト鋼です。
(3)リベット接続
リベットの接続は、半円形のプレハブネジヘッドリベットで終了し、赤いフィッティングネイルホールを燃やした後、ネイルロッドを素早く挿入し、もう一方の端はリベットガンでリベットハンマーヘッドを再生し、締めて接続します。
利点:リベットの伝達は信頼性が高く、可塑性と靭性は良好であり、品質は簡単にチェックして保証し、重くて直接的なベアリングの動的負荷構造で使用できます。
短所:リベットプロセスは複雑で、製造コストが高く、労働強度が高くなります。したがって、溶接と高強度ボルト接続に置き換えられました。
vii。溶接接続
(1)溶接方法
鋼構造で一般的に使用される溶接方法は、手動アーク溶接、自動または半自動アーク溶接、ガスシールド溶接など、アーク溶接です。
手動アーク溶接は、鋼構造で最も一般的に使用される溶接法です。その機器はシンプルで操作が簡単です。しかし、労働条件は貧弱で、生産効率は自動または半自動溶接よりも低く、溶接品質の変動はある程度、溶接機の技術レベルに依存します。
自動溶接の溶接品質は安定しており、溶接の内部欠陥は少なくなり、可塑性は良好であり、衝撃の靭性は良好で、長い直接溶接に適しています。手動操作による半自動溶接、溶接曲線または任意の形状の溶接に適しています。自動および半自動溶接は、メイン金属の溶接ワイヤとフラックスとともに使用し、ワイヤは国家標準に適合し、フラックスは溶接プロセスに従って決定するものとします。
ガスシールド溶接は、不活性ガス(またはCO2)ガスを使用したアーク保護媒体として使用され、溶融金属を空気から隔離して溶接プロセスを安定させます。ガスシールド溶接アーク加熱濃度、速い溶接速度、深い貫通、溶接強度は手動溶接よりも高くなります。厚い鋼板溶接に適した、優れたプラスチックおよび耐食性。
(2)溶接フォーム
溶接ジョイントのジョイント形式は、接続されたメンバー間の相互位置に応じて、バットジョイント、ラップジョイント、T字型接続、角度ジョイントの4つの形式に分けることができます。これらの接続で使用される溶接継ぎ目には、2つの基本的な形式のバット溶接とフィレット溶接があります。特定のアプリケーションでは、接続のストレス状況に応じて、製造、設置、溶接条件の選択を行う必要があります。
(3)溶接構造
1。バット溶接
溶接縫い目の接続は、直接的で滑らかで、重大なストレス集中はありません。したがって、力の性能は良好であり、静的および動的負荷を伴うメンバーの接続が適用されます。ただし、尻溶接の品質が高くなるため、溶接部の間の溶接ギャップはより厳しく、通常は工場製造の接続に使用されます。
2。フィレット溶接
フィレット溶接フォーム:長さの方向と外力の方向に応じたフィレット溶接は、溶接のプロファイル角の方向と平行に分割でき、フィレット溶接は前面の方向と力方向の方向に垂直です斜め溶接継ぎと溶接の斜めの斜めの角度。
フィレット溶接のフィレット形式は、通常のタイプ、プレーンスロープタイプ、および深い融解に分けられます。HFは、フィレット溶接の溶接フットサイズと呼ばれます。通常の断面溶接フィートの比率は1:1で、これはイソシェルの直角三角形に似ています。電力線の曲げはより深刻であるため、ストレス集中は深刻です。動的荷重下の直接の構造、電力トランスミッションを滑らかにするために、適切なポジティブフィレット溶接サイズを適切に使用します。 5フラットスロープタイプ(内部力の方向に沿った長い側)、サイドフィレット溶接は、1:1の比率の深い融解タイプを採用する必要があります。
ボルト接続
(1)一般的なボルト接続の構築
1.通常のボルトの形式と仕様
鋼構造の通常の形式は、文字Mと公称および直径(mm)で表される大きな六角形のヘッドタイプです。エンジニアリングでは、M18、M20、M22、M24が一般的に使用されています。国際基準によれば、ボルトは「4.6」や「8.8」などのボルトのパフォーマンス評価に使用されます。小数点の前の数は、400N/mm2の「4」などのボルト材料の最小引張強度を示し、8 "は800N/mm2を意味します。小数点({{{0}}} 。6、0.8)の後の数は、ボルト材料の強度の比、つまり降伏点の最低引張強度の比を示します。
ボルトの加工精度によれば、通常のボルトはa、b、およびCに分割されます。
AおよびBグレードのボルトボルトは、工作機械の回転処理で8.8グレードのスチールで作られたボルト(精製)で、表面は滑らかで正確なサイズであり、クラスホール(すなわち、ボルト穴が優れたメンバーにドリルするか、良好なメンバーにドリルします。リーミングの穴の壁は滑らかで、穴は正確です)。機械加工の精度が高いため、穴の壁に密接に接続されており、その接続変形は小さく、その機械的特性は良好であり、大きなせん断力と引っ張りの接続を担うために使用できます。しかし、製造と設置はより高価であるため、鋼構造ではあまり使用されていません。
cグレードのボルト(未完成のボルト)は、リヒタースケールスチール製の生産、ラフマシン、サイズが正確ではなく、クラスホールのみを尋ねます(つまり、最後に単一の部品のボルト穴に駆け込んだり、ドリルする必要はありません。ダイヤモンドに。通常の開口部は、ボルト径よりも1〜2mm大きくなっています。せん断力の伝達では、接続変形は大きくなりますが、伝送張力の性能は良好であり、操作は特別な機器は必要ありません。コストは低くなります。静的負荷の下で、または動的荷重構造の下で間接的に張力と二次せん断接続を耐えるためによく使用されるボルト接続。
2。一般的なボルト接続の配置
ボルトの配置は、シンプルで均一でコンパクトでなければならず、力の要件を満たし、合理的で簡単にインストールしやすいものにします。配置は2つのカテゴリに配置されています(図のように)。平行はよりシンプルで、間違った列はよりコンパクトになります。
(2)通常のボルト接続の特性
1.せん断ボルトを接続します
2。プルボルトで接続します
3.ボルト接続をプルします
高強度ボルトの力特性
高強度ボルト接続は、設計と機械的要件に応じた摩擦タイプと圧力タイプの2つのタイプに分けることができます。
摩擦接続がせん断にさらされると、せん断力はプレート間で発生する可能性のある最大摩擦抵抗に到達できます。プレート間に相対スリップが発生すると、接続が故障して破壊されていると考えられます。
圧力タイプの接続せん断すると、摩擦を克服し、パネル間の相対スリップを可能にし、その後、外力が増加し続ける可能性があり、最終的には限界状態のせん断またはねじ穴の壁の圧力が損傷します。